2026年11月の設備保全部(古川工場)の5S活動事例を紹介します。
設備保全部では「バッテリー種類別定置管理」を実施しました。
<改善前の状態&問題点>
予備バッテリーが増え、工作室には置き場所がない状態となっています。

<改善後の状態&効果>
18Vバッテリーを置ける台を製作・設置し、種類別に保管できるようにしました。
バッテリーの整頓ができ、取り出しやすく、見た目も良くなりました。

喜多さんの進化抄録集 : みんな de KAIZEN
このカテゴリーでは、製造現場などが主体となって進める改善活動を紹介しています。 主に5S活動やKY(危険予知)活動、管理図によるトレンド管理活動の成果を掲載しています。
※翻訳ツール(右上)を利用して翻訳した場合、「喜多さんの進化抄録集」以外のコーナーへ移動すると日本語表示に戻ります。ご了承ください。
各部門で5S責任者を選出し5S活動を推進、その成果を毎月発表会にて全社に展開しています。 また、毎月1回社長を筆頭に5S責任者が各部門を巡視し、5Sができていない箇所やさらなる5S改善ができる箇所などを見つけ、5Sの維持向上を徹底的に行っています。
各部門でKYT(危険予知訓練)を実施しています。部門において潜んでいる危険源を特定、分析し、それを解決する為の対策を考え、その成果を毎月発表会にて全社に展開しています。 この活動により、社員一人ひとりの危険への感受性を鋭くし、要所要所の集中力を高め、労働安全推進への意識を高めています。
当社の製造現場では管理図による製品粒径のトレンド管理をしてます。粒径規格とは別に過去のデータを基にして管理限界を設定し、製造工程が安定状態にあるかを常に監視しています。 さらに、管理図の管理限界の幅を狭くする、つまり製造工程をより安定状態するために、工程改善等を実施しています。 管理図によるトレンド管理活動の成果についても、5S、KYとともに発表会で全社に展開しています。
2026年11月の設備保全部(古川工場)の5S活動事例を紹介します。
設備保全部では「バッテリー種類別定置管理」を実施しました。
予備バッテリーが増え、工作室には置き場所がない状態となっています。
18Vバッテリーを置ける台を製作・設置し、種類別に保管できるようにしました。
バッテリーの整頓ができ、取り出しやすく、見た目も良くなりました。
2026年11月の設備保全部(古川工場)の5S活動事例を紹介します。
設備保全部では「工作室、遮光カーテンフック・ワイヤーの取付」を実施しました。
工作室の遮光カーテンは束ねられておらず、扇風機や外からの風でなびいてしまい、通行する時や作業の邪魔になるときがあります。

カーテンを束ねるためのフックとワイヤーを取り付けました。
工作室が整理され、見た目もきれいになりました。

2026年11月の第1製造部(古川工場)のKY活動事例を紹介します。
以下の作業をテーマとして取り上げ、KYT(危険予知訓練)を実施しました。
フレコン原料 ホイスト吊り上げ作業

以下の危険が挙げられ、重要危険ポイントを設定しました。
| ◎ | 1 | ホイストで吊り上げた原料の下に入ると、原料が落下した際に下敷きになり重大なけがをする。 |
|---|---|---|
| ◎ | 2 | ホイストで原料を吊り上げる際、吊り手をフックに確実に掛けないと、吊り上げ時に吊り手が外れて原料が落下し、作業者にあたりけがをする。 |
| ◎ | 3 | ホイストを原料の真上に合わせずに吊り上げると、原料が横方向に引っ張られ、作業者にあたりけがをする。 |
| ◎ | 4 | 原料の重心を確認せずに吊り上げると、原料が傾いたり揺れたりして、作業者にあたりけがをする。 |
◎:最重要危険ポイント/○:重要危険ポイント
上記の◎最重要危険ポイントに対して、以下の具体的対策案が提案されました。
| ※ | 1 | 吊り上げた原料の下には絶対に入らず、安全な位置で作業を行う。 |
|---|---|---|
| ※ | 2 | 吊り上げる前に吊り手がフックに確実に掛かっているか確認する。 |
| ※ | 3 | ホイストを原料の真上に合わせて少し吊り上げ、原料の傾きやバランスを確認する。 |
※:重点実施項目
上記の対策案を実施するために、以下のチーム行動目標と指差し呼称を設定しました。
| チーム行動目標 | フック、ホイスト位置を確認し、原料の下には入らず安全作業をしよう。 |
|---|---|
| 指差し呼称 | フックよし!地切りよし!安全位置よし! |
2026年10月の第1製造部(古川工場)の5S活動事例を紹介します。
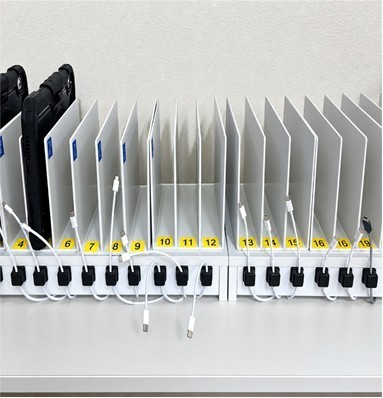
第1製造部では「タブレット保管スペースのケーブル管理」を実施しました。
第1製造部ミーティングルームのタブレット置き場には各端末ごとに充電ケーブルが整備されていますが、コードが垂れ下がったり絡まったりして見た目が乱雑な状態であるとともに、周辺の掃除がしにくい状態でした。
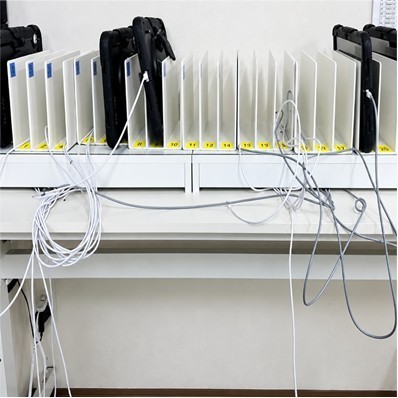
1台ごとにケーブルホルダーを設置しケーブルを固定しました。
余分なコードを結束バンドでまとめ台裏に接着して収納を行いました。
それにより見た目のよさ、ケーブルの絡まり防止、掃除および取り扱いのしやすさが向上しました。
2026年10月の第1製造部(古川工場)の5S活動事例を紹介します。
第1製造部では「カウンタージェット(KJ-01)六角レンチの定置管理」を実施しました。
カウンタージェット(KJ-01)の専用工具がありますが、結束バンドで輪っかを作りフックに掛けている状態でした。どこにでも掛けられる状態なので作業者によって置き場所がバラバラになり、探す手間がありました。
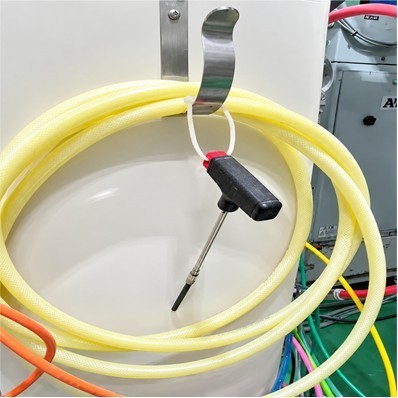
カウンタージェットのBOXに金具を付けました。それにより定置管理ができ、使用したいときにすぐ工具の場所が分かる状態になりました。
2026年10月の品質保証部(古川工場)の5S活動事例を紹介します。
品質保証部では「サンプル用段ボール収納改善」を実施しました。
サンプル出荷に使用する段ボールケースは、スチールラックに収納していましたが、サイズが大小さまざまで、大きいものはラックに収まらず、壁際に積み重ねて保管していました。
また、ラックの高さとケースのサイズが合っていなかったため、収納スペースを十分に活用できず、整理・整頓ができていない状態でした。
そのため、必要なケースの確認や残数の把握もしにくい状態でした。
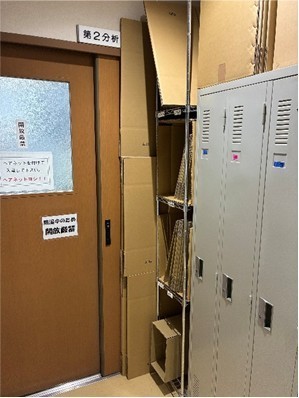
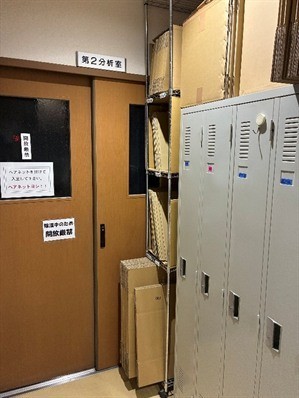
段ボールケースのサイズに合わせて収納方法を見直し、すべてのケースをラック内に収納できるよう改善しました。
壁際への積み重ね保管をなくすことで、保管場所が整理・整頓され、スペースを有効活用できるようになりました。
また、ケースを種類・サイズごとに収納することで、残り枚数を容易に確認でき、必要なケースも取り出しやすくなりました。
2026年10月の品質保証部(古川工場)の5S活動事例を紹介します。
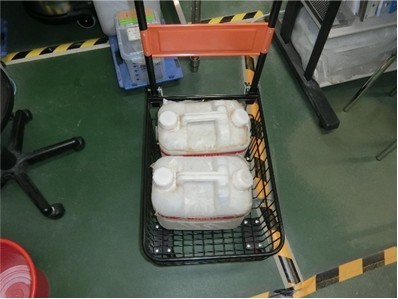
品質保証部では「廃液運搬用台車の改善」を実施しました。
廃液をポリタンクに入れ、2つ溜まった時点で廃棄しています。そのため、ポリタンクが1つの状態では台車のバランスが悪く、転倒することがありました。
また、蓋が緩んでいる場合には廃液が漏れることがあり、坂道での運搬時には廃液がこぼれ、周囲を汚染するリスクがありました。
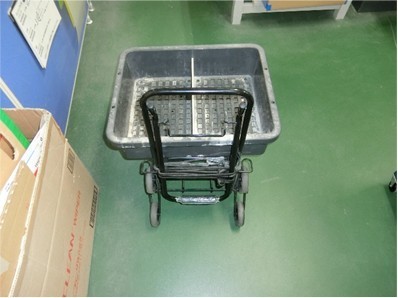
枠付き台車に変更したことで、廃液ポリタンクが1つの状態でも安定して設置できるようになりました。
また、坂道でも安定して運搬できるようになったことで、台車の転倒や廃液のこぼれを防止し、液漏れ・汚染のリスクを低減できました。